


Güvenilir Nikel Boru Üreticisi Seçim Kılavuzu: Saha Uygulamaları: TGTY Boru ve Tel Malzemeleri Fuarı Trendleri
Alıcı Rehberi: Endüstriyel Talep ve Sergi Trendlerinde Yolculuk
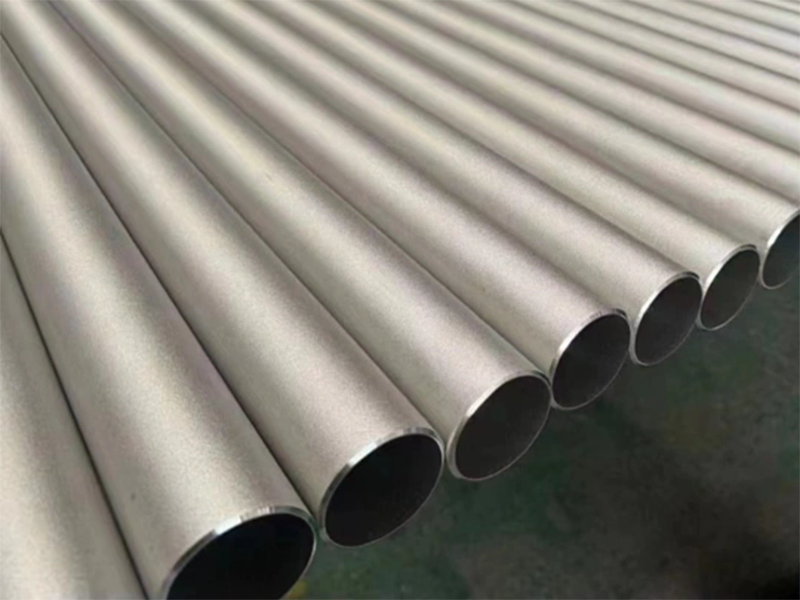
Birini seçmek Sahada Güvenilir Nikel Boru ÜreticisiBu durum, hem mevcut endüstri standartlarının hem de teknik üretim yeteneklerinin net bir şekilde anlaşılmasını gerektirir. Büyük boru ve tel malzemeleri fuarlarından elde edilen son bilgiler, aşırı basınca, yüksek derecede aşındırıcı kimyasallara ve şiddetli termal dalgalanmalara dayanabilen yüksek performanslı nikel alaşımlarına yönelik artan bir talebi vurgulamaktadır. Kimyasal işleme, deniz mühendisliği, havacılık ve enerji üretimi gibi sektörler, malzeme arızası için sıfır tolerans bırakan katı spesifikasyonlara doğru ilerlemektedir.
Sergi trendleri, modern mühendislik ekiplerinin artık tedarikçileri yalnızca ilk maliyete göre değerlendirmediğini ortaya koyuyor. Bunun yerine, sektör profesyonelleri eksiksiz kalite doğrulaması, hassas uygulama ve uçtan uca süreç kontrolüne öncelik veriyor. Üreticiler, ham madde eritme ve delmeden hassas haddelemeye ve tahribatsız testlere kadar her üretim aşamasında ustalık göstermelidir. Özel metalurji alanında köklü bir geliştirici olarak, TGTY Üretim çerçevesini bu gelişen trendlere uyarlayarak, karmaşık endüstriyel gereksinimleri karşılamak için gelişmiş metalurjik uygulamalar ve sıkı kalite güvence döngüleri uygulamaya koymuştur.
Üretim Süreci Kontrolü ve Teknik Uygulama
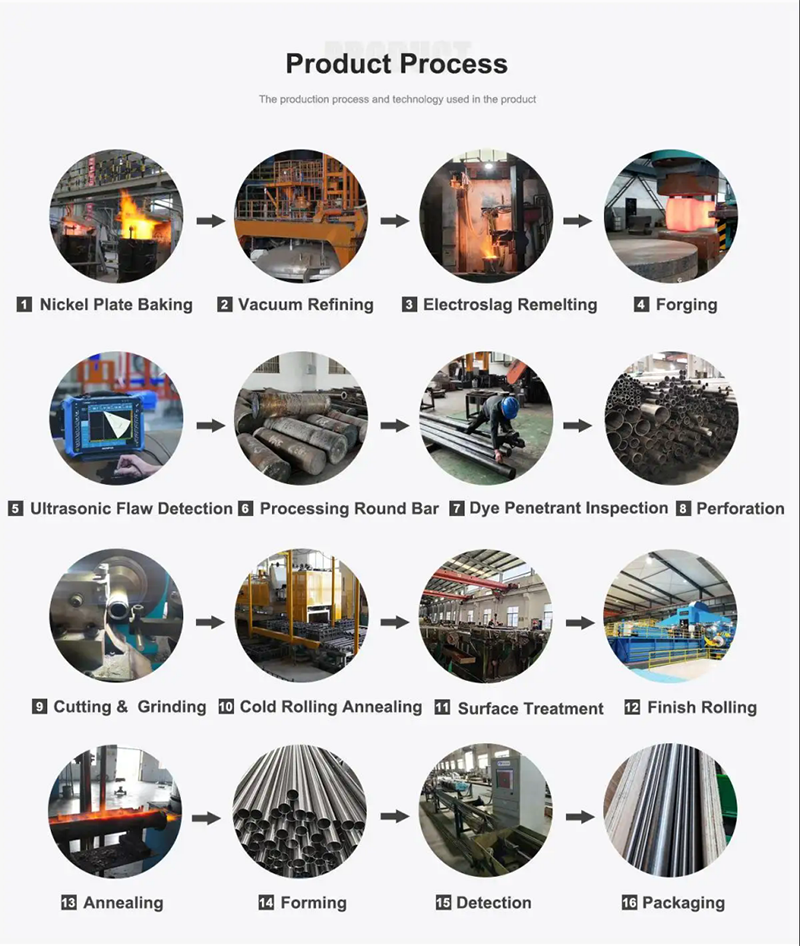
Zorlu çalışma koşulları altında yapısal bütünlüğü korumak için, nikel boru üretimi titizlikle kontrol edilen, çok aşamalı bir üretim sürecini takip etmelidir. Bu süreç, her aşamada hassas termal yönetimi, sürekli mekanik izlemeyi ve kapsamlı analitik kontrolleri entegre eder.
| Sahne | Süreç Aşaması | Başlıca Kalite ve Teknik Parametreler |
| 1 | Hammaddeler ve Eritme | VIM + ESR çift eritme; sıkı element oranı kontrolü (Ni, Cr, Mo, Cu); kütük homojenizasyonu veya sıcak dövme. |
| 2 | Sıcak İşleme ve Delme | Delme, ekstrüzyon ve çapraz haddeleme işlemleri sırasında sıcaklık aralıklarının ve deformasyon oranlarının sıkı bir şekilde kilitlenmesi. |
| 3 | Soğuk İşlem ve Isıl İşlem | Kontrollü geçiş duvarı indirgeme; ara tavlama; 1065–1120°C'de çözelti işlemi ve hızlı su soğutma (±5°C). |
| 4 | Hassas ve Yüzey Kontrolü | Dış çap, duvar kalınlığı, yuvarlaklık ve düzlük değerlerinin otomatik gerçek zamanlı izlenmesi; rutin kalıp kalibrasyonu; bireysel yüzey taşlama. |
| 5 | Tahribatsız ve Fiziksel Testler | Hacimsel ultrasonik test; yüzey girdap akımı testi; hidrostatik/pnömatik basınç testleri; çekme, genişletme ve korozyon testleri. |
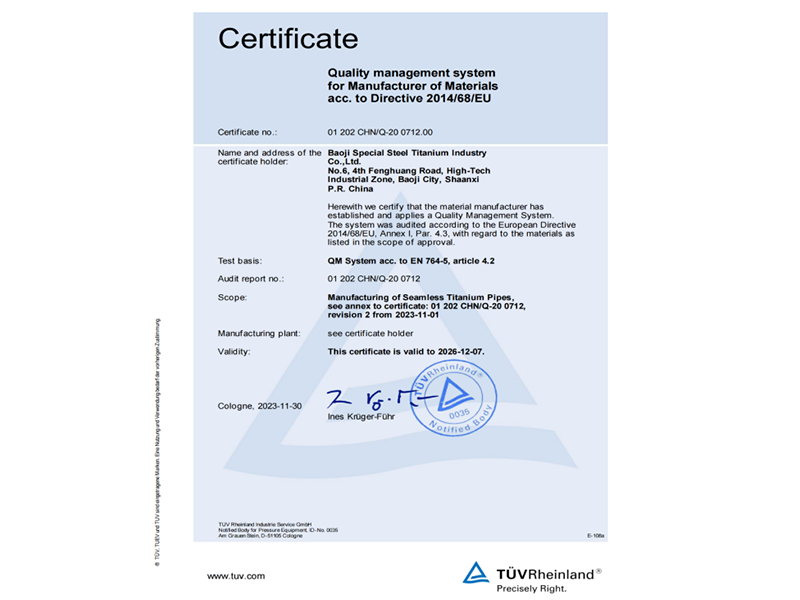
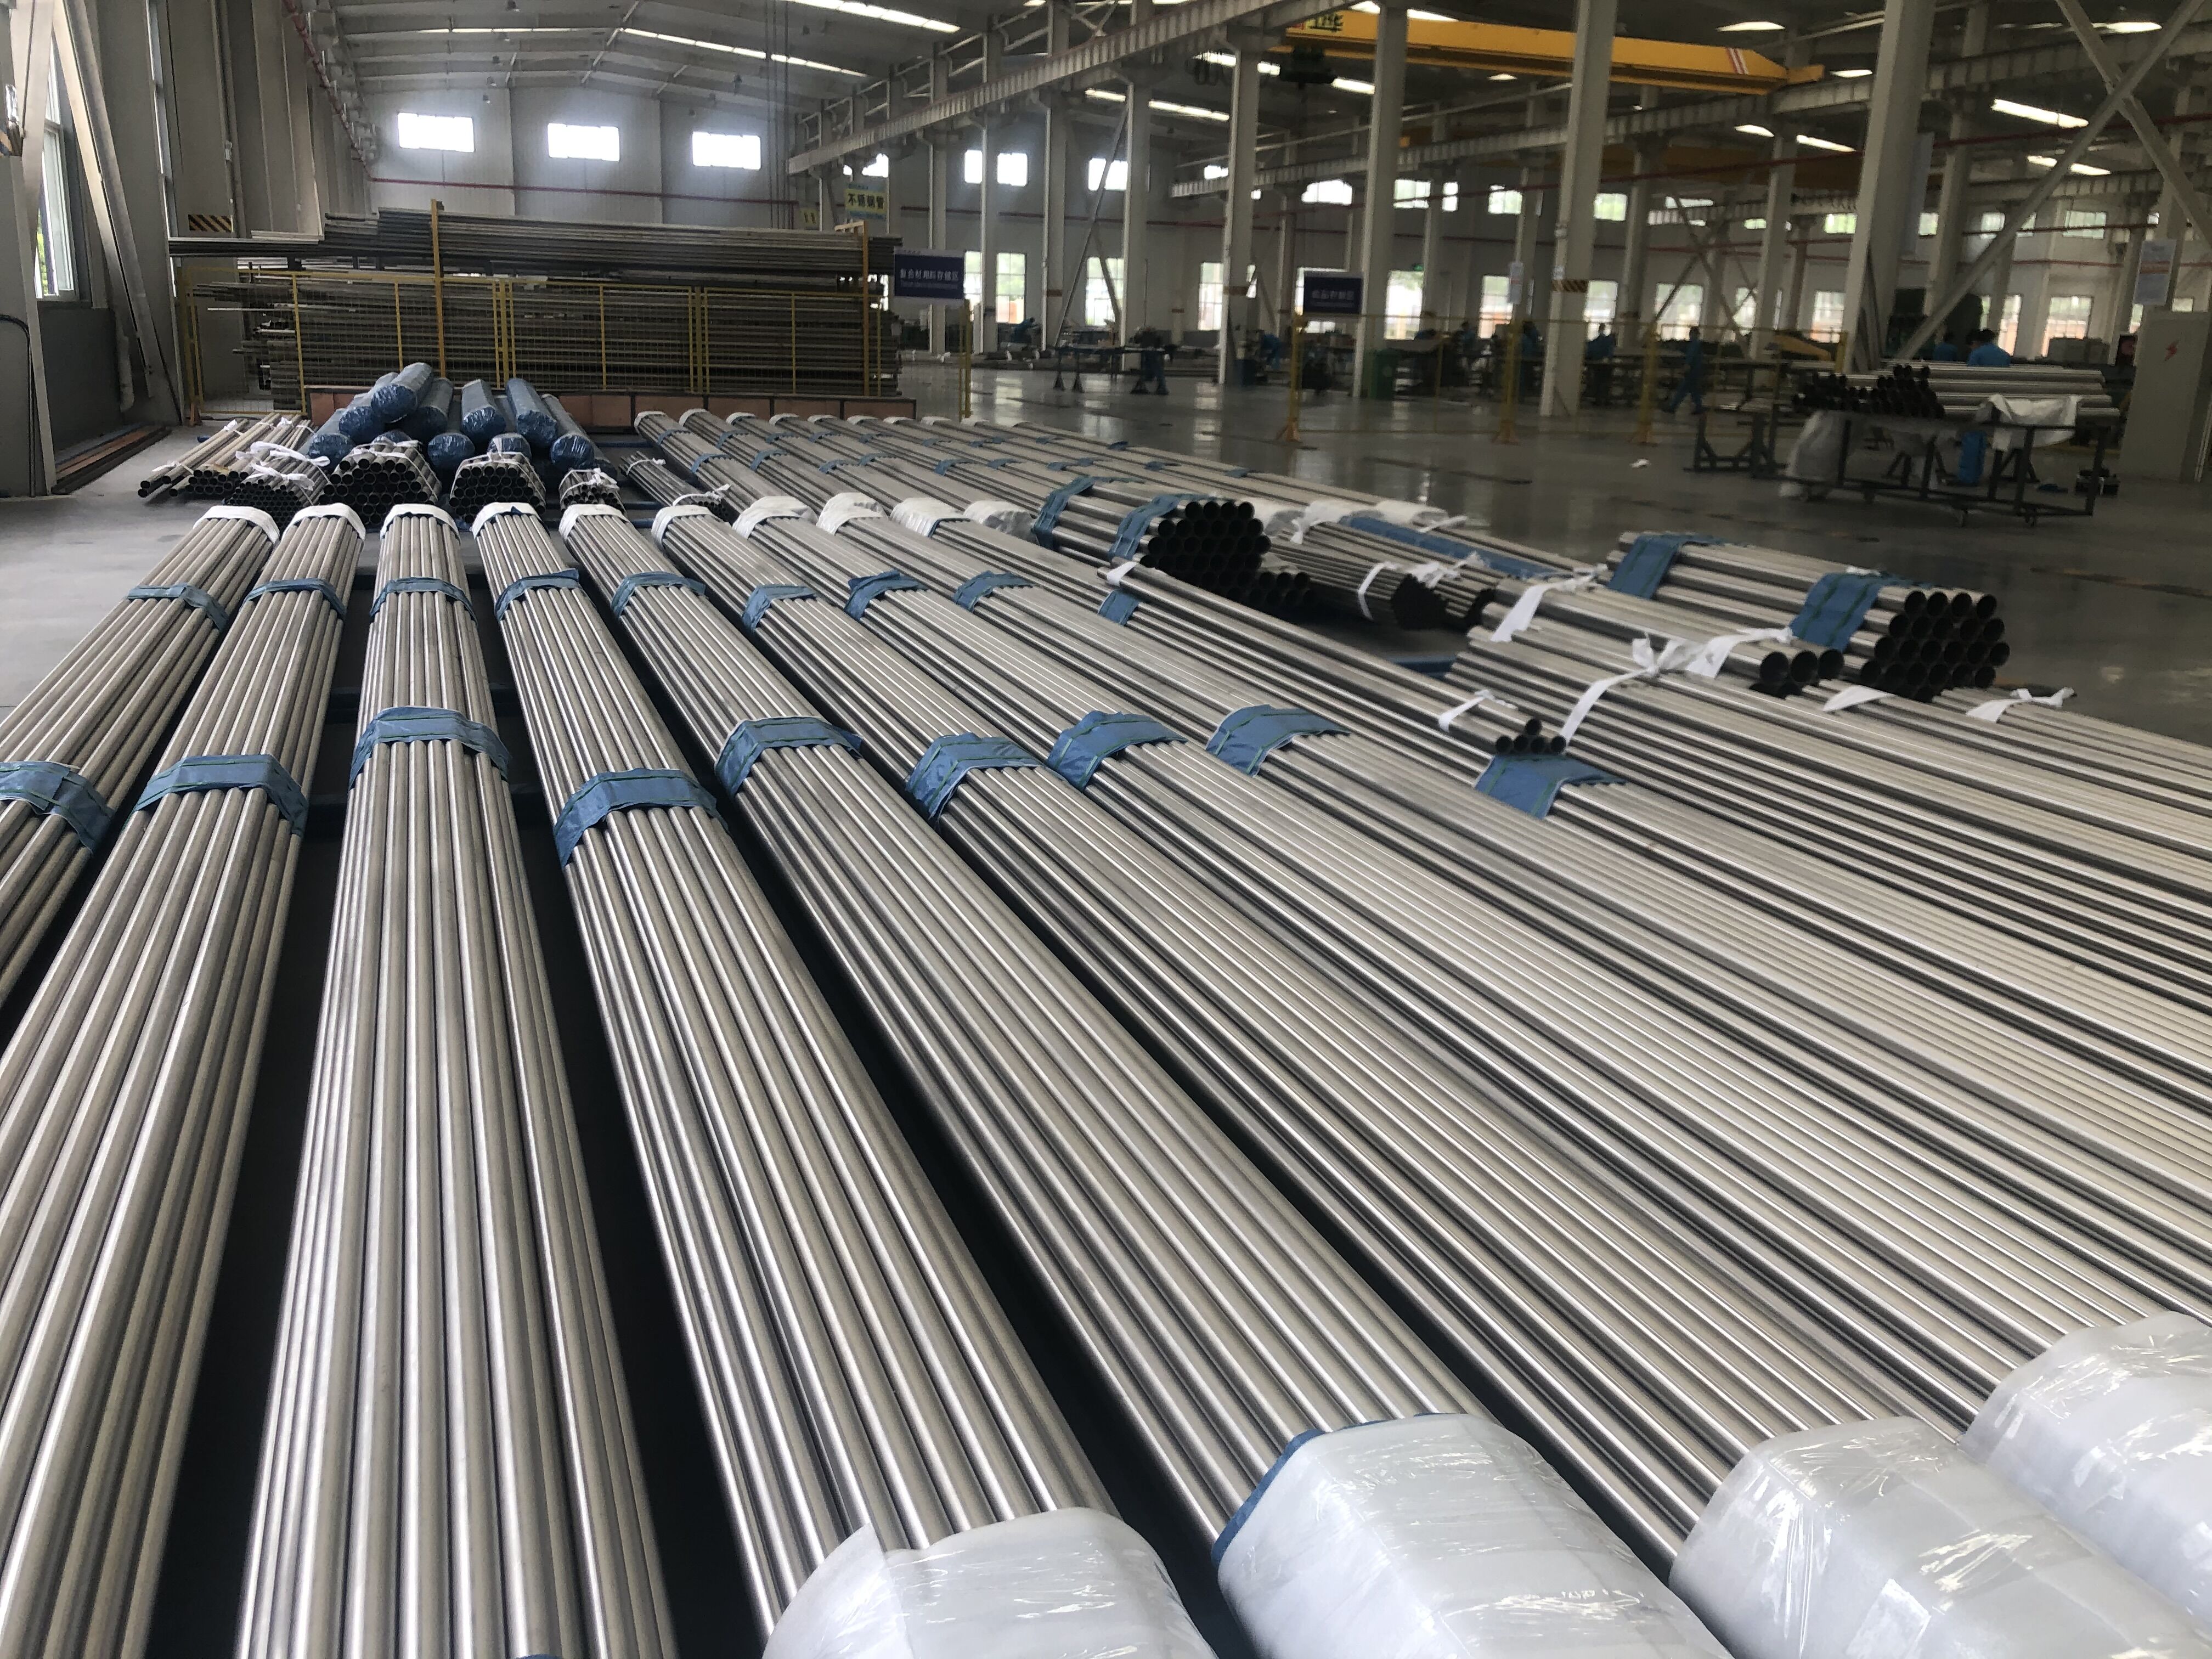
| 6 | İzlenebilirlik ve Nihai Teslimat | Tek Boru-Tek Kod tanımlama sistemi; eksiksiz doküman paketi (MTC, tahribatsız muayene raporları, ısı kayıtları); uygun ambalaj. |
I. Kaynak Kontrolü: Hammaddeler ve Eritme İşlemleri
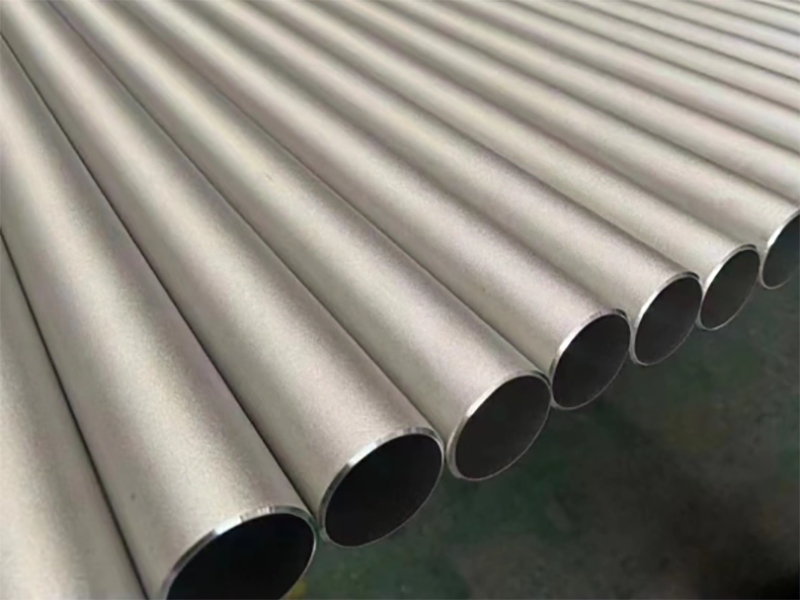
Tutarlılık atomik düzeyde başlar. Ticari olarak saf nikel borular için kimyasal kontrol, Nikel, Karbon, Kükürt ve Fosfor gibi elementleri dar spesifikasyon aralıklarında tutmaya odaklanır. Nikel esaslı alaşımlı borular için ise bu denge, Krom, Molibden ve Bakır gibi kritik alaşım elementlerini de kapsar.
Elementel ayrışmayı önlemek ve mikroskobik safsızlıkları ortadan kaldırmak için, Vakum İndüksiyon Ergitme (VIM) ile Elektroslag Yeniden Ergitme (ESR) yöntemlerini birleştiren çift ergitme teknolojisi kullanılır. Katılaşmanın ardından, kütükler, birincil şekillendirme aşamalarına girmeden önce malzeme matrisi boyunca izotropik mekanik özellikler sağlamak için homojenizasyon veya sıcak dövme işlemine tabi tutulur.
II. Proses Kilitleme: İşleme ve Isıl İşlem Yönetimi
Katı kütüklerin yüksek bütünlüğe sahip dikişsiz borulara dönüştürülmesi, sıcak delme, ekstrüzyon ve çapraz haddeleme sırasında sıkı parametre kontrolü gerektirir. İç yırtılma veya mikro çatlamayı önlemek için termal aralıklar ve deformasyon hızları sabit tutulur.
Sonraki soğuk haddeleme veya soğuk çekme döngülerinde, artık gerilme oluşmasını önlemek için her geçişte duvar kalınlığı azaltımı hassas bir şekilde düzenlenir. Ara tavlama döngüleri, iş sertleşmesini ortadan kaldırarak metalin sünekliğini yeniden kazanmasını sağlar. Mekanik performansı tamamlamak için, 1065°C ile 1120°C arasında çözelti ısıl işlemi uygulanır ve ardından hızlı su soğutması yapılır. Sıcaklık homojenliğinin ±5°C içinde korunması, karbürün tamamen çözünmesini sağlar ve homojen bir östenitik tane yapısı elde edilmesini sağlar.
III. Hassas Kapalı Devre: Boyutsal ve Yüzey Bütünlüğü
Boyutsal kararlılık, montaj doğruluğunu ve saha performansını doğrudan etkiler. Otomatik hat içi izleme sistemleri, borunun tüm uzunluğu boyunca dış çapı, duvar kalınlığını, yuvarlaklığını ve doğruluğunu sürekli olarak kontrol eder. Kalıplama kalıpları, küçük geometrik sapmaları büyütebilecek takım aşınmasını ortadan kaldırmak için düzenli kalibrasyon kontrollerinden geçer.
Yüzey kalitesi, bireysel denetim rutinleri aracılığıyla ele alınır. Borunun iç ve dış yüzeyleri, bindirme, dikiş veya yüzey kıvrımlarını ortadan kaldırmak için nokta taşlama ve parlatma dahil olmak üzere manuel ve mekanik işlemden geçirilir. Son işlemden önce yüzey düzensizliklerinin giderilmesi, kullanım sırasında çatlak yayılımını önler.
IV. Sınır Kontrolü: Tahribatsız ve Fiziksel Testler
Kalite güvencesi, tahribatsız muayene (NDE) ve tahribatlı laboratuvar doğrulaması ile tamamlanır. Ultrasonik test, yüzey altı inklüzyonları, boşlukları veya kaynaşma eksikliğini tespit etmek için boru duvarının tüm hacmini tarar. Buna ek olarak, girdap akımı testi, ince çatlaklar veya mikro kusurlar için yüzeyi ve yüzeye yakın bölgeleri inceler.
Yapısal sızdırmazlık ve basınç direnci, hidrostatik veya pnömatik basınç testleri ile doğrulanır. Laboratuvarda, numuneler çekme dayanımı, düzleştirme, genişletme, tane boyutu ve taneler arası korozyon testleri de dahil olmak üzere mekanik ve metalurjik değerlendirmelere tabi tutularak küresel standartlara tam uyumluluk doğrulanır.
V. Veri Desteği: İzlenebilirlik ve Teslimat Yönetimi
Eksiksiz ürün doğrulaması şeffaf dokümantasyon gerektirir. Her bir boruya benzersiz bir tanımlama kodu atanır ve bu kod, borunun belirli ısı numarasına, işleme geçmişine ve denetim kayıtlarına dijital bir bağlantı kurar. Bu "Tek Boru Tek Kod" sistemi, tüm tedarik zinciri boyunca tam izlenebilirliği garanti eder.
Sevkiyatlara, Malzeme Test Sertifikaları (MTC), ısıl işlem çizelgeleri ve tahribatsız muayene raporları da dahil olmak üzere kapsamlı dokümantasyon paketleri eşlik eder. Güvenli ve standartlara uygun ambalajlama, tüm ürünlerin proje sahalarına en uygun durumda, teknik özelliklere ve sözleşme şartlarına tam olarak uygun şekilde ulaşmasını sağlar.
Mühendislik Uygulamaları ve Endüstriyel Uygulamalar
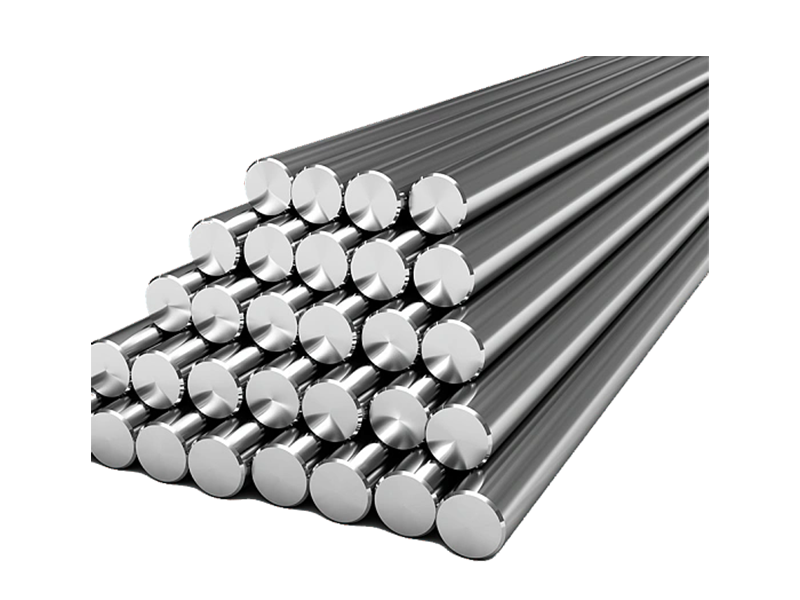
Bu titiz kontrollerden geçirilerek üretilen yüksek performanslı nikel alaşımlı ürünler, kritik endüstriyel ortamlarda yaygın olarak kullanılmaktadır. Dikişsiz boru sistemlerine ek olarak, yüksek kaliteli nikel çubuklar gibi katı alaşımlı profiller, vana milleri, yüksek mukavemetli bağlantı elemanları, pompa milleri ve petrol ve gaz çıkarımında kullanılan kuyu içi bileşenlerin üretiminde temel hammadde olarak hizmet vermektedir.
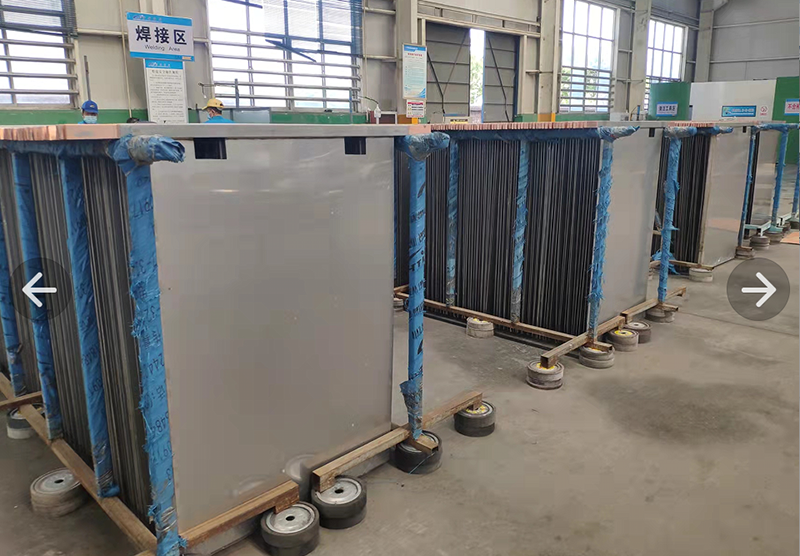
İster açık deniz suyu sistemlerinde, ister enerji üretim ısı eşanjörlerinde veya zorlu kimyasal sentez tesislerinde kullanılsın, standartlaştırılmış proses kontrolü güvenilir bir hizmet ömrü sağlar. Gelişmiş ergitme teknolojisini, sıkı termal kontrolü, tahribatsız doğrulamayı ve tam veri izlenebilirliğini entegre ederek, modern metalurji mühendisliği, kritik küresel endüstrilerin gelişen taleplerini karşılamaya devam etmektedir.
Detaylı teknik özellikler, ürün katalogları ve mühendislik danışmanlığı için lütfen resmi web sitesini ziyaret edin:https://www.tgtiindustrial.com/